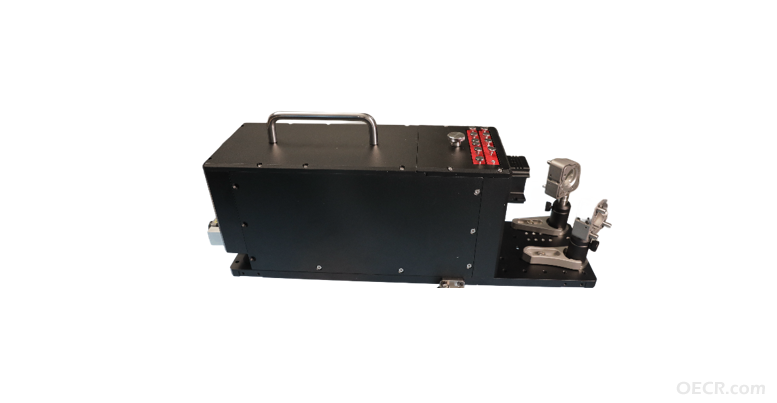
| 一、核心生产逻辑:不是“两台仪器”,而是一条质量证据链 光斑分析仪与红外热像仪在激光增材制造中的生产应用,可以概括为一条清晰的链条: • 生产前:用光斑分析仪锁定“激光工具”的确定性,确保放行时激光状态已知且正确; • 打印中:用红外热像仪盯住“熔池结果”的热行为,让每一层的热状态可观测; • 异常时:用光斑数据回答“为什么”,区分光学链路问题与粉末/工艺问题; • 落地时:先做强制放行与趋势监测,再逐步走向闭环控制。 光斑分析仪管输入端,红外热像仪管过程端,时间对齐后才能把异常从“结果”追溯到“原因”。 二、生产前:用光斑分析仪做“强制放行” (一)全功率范围测量,而不是只测额定点 增材制造全程功率频繁切换(例如400W到1000W),而功率变化可能导致光斑椭圆度、焦点位置改变。只测一个功率点,会漏掉“变功率下的光束畸变”。因此生产前应在设备实际使用的功率区间内逐档测量,确认束腰宽度与位置、焦点偏移、M²、瑞利长度和绝对功率均在阈值内。
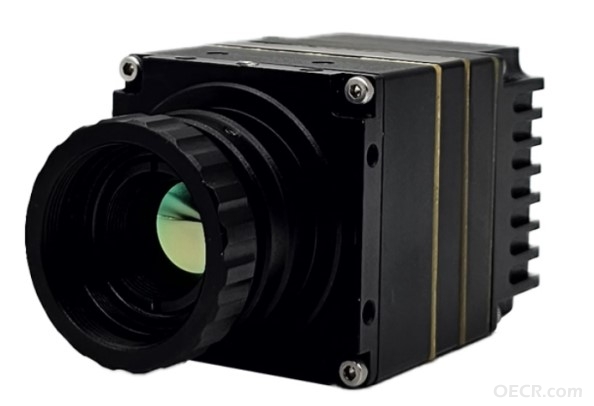
(二)全扫描场校准,而不只是中心点 LPBF的扫描振镜在幅面中心和边缘的聚焦行为不同,应对整个工作区域做快速焦点位置偏差、枕形失真、场拼接误差检测。生产应用上,这就是“打印前确认同一个零件在幅面不同位置打印时,光斑不会成为变量”。 (三)关注启动阶段热漂移 激光从冷态到热稳定过程中焦点会发生动态偏移。生产上应把“热稳定后的焦点位置”作为放行依据,而不是冷态测一次就假定全程不变。 (四)把光斑分析作为生产放行卡点 将光斑分析仪作为每日开机、保护镜更换、激光器报警复位后的强制检查项。合格才进入打印,这一步的成本远低于一整炉高价值零件报废的代价。 三、打印过程中:用红外热像仪盯“熔池热行为”,而不是只看温度数值 (一)关注几何与冷却特征 比单个温度绝对值更有判别力的是熔池的几何与冷却行为:熔池宽度和长度是否偏离基准、冷却拖尾是否异常(拖长意味着热输入过多,拖尾塌陷预示熔合不良)、飞溅是否突然增多、相邻扫描线之间的热积累是否逐层加剧。这些特征更直接对应缺陷风险。
(二)工程部署细节 离轴视口安装、避免飞溅污染镜头和等离子体弧光遮蔽、打印前完成温度标定和发射率处理、高温段可用双波长方法减少对发射率先验依赖。这些不是实验室条件,而是产线部署必须解决的问题。 (三)先建基线,再做异常判据 初期不必追求每层自动反馈,而是积累热像序列与最终检测结果(CT、切片)的对应关系,建立该材料与几何结构下的“正常热行为基线”。有了基线,异常判据才有依据。 四、异常归因:光斑正常/异常的分诊逻辑 当热像仪发现某一区域熔池冷却异常或未熔合早期热征兆时,调取该打印任务开始前或上一次维护后的光斑分析记录,做交叉判断:
在闭环控制中,如果执行器(激光)本身已经漂移,基于熔池的闭环调节可能把工艺参数往错误方向修正。因此,光斑确认是熔池闭环“可信”的前提。 五、分工艺的生产应用侧重 (一)LPBF(粉末床熔融) 光斑侧重点:全扫描场校准、变功率下的焦点稳定性。热像侧重点:逐层熔池冷却行为、热积累趋势,用于识别匙孔、未熔合和局部过热。已有将光学层析热信号与AI结合、实现物理知情异常检测和自适应反馈的研究框架。 (二)DED(定向能量沉积) 光斑侧重点:光束整形与熔池形貌的匹配(高斯/环形/平顶光束选择)。热像侧重点:熔池温度场与温度梯度实时监控,以及基于热成像的闭环控制。基于实时热成像的熔池高度闭环控制可将DED多道多层结构几何精度提升至<4%;ISPMC框架使延展性方差降低最多90%,抗拉强度方差降低49%,并获得更一致的等轴晶组织。 六、落地路径三步走 1. 第一步,把光斑分析仪作为“生产放行”的强制卡点。每日开机、保护镜更换、激光器报警复位后,用一次快速扫描场分析确认激光状态,合格才进入打印。 2. 第二步,热像仪先做“趋势监测”,再做“闭环控制”。初期积累热像序列与最终检测结果的对应关系,建立正常热行为基线,再谈自动反馈调节。 3. 第三步,把两者的数据接入同一条时间线。光斑记录标注在打印任务起点和维护节点,热像数据按层/按时间连续记录,使异常可归因。 总体分析 光斑分析仪让生产开始于一个已知正确的激光状态,红外热像仪让每一层的热结果变得可观测,两者的时间对齐让异常变得可归因。这比单独强调某一台设备“精度多高”更有工程价值。其可提升空间在于量化阈值、多材料基线库、实时同步的工程实现细节,以及检测耗时对产能影响的评估。 核心结论:生产前靠光斑放行,打印中靠热像观测,异常时靠光热互证归因。 |
 全球独特!一台仪器实现220–5200nm偏振测55 人气#行业动态
 光学镜片倒角效率再升级!全自动倒角机助力138 人气#行业动态
 可落地的AI光学设计解决方案,助力企业降本153 人气#行业动态
 2027慕尼黑上海光博会观众登记抢先开启,注964 人气#会展会议