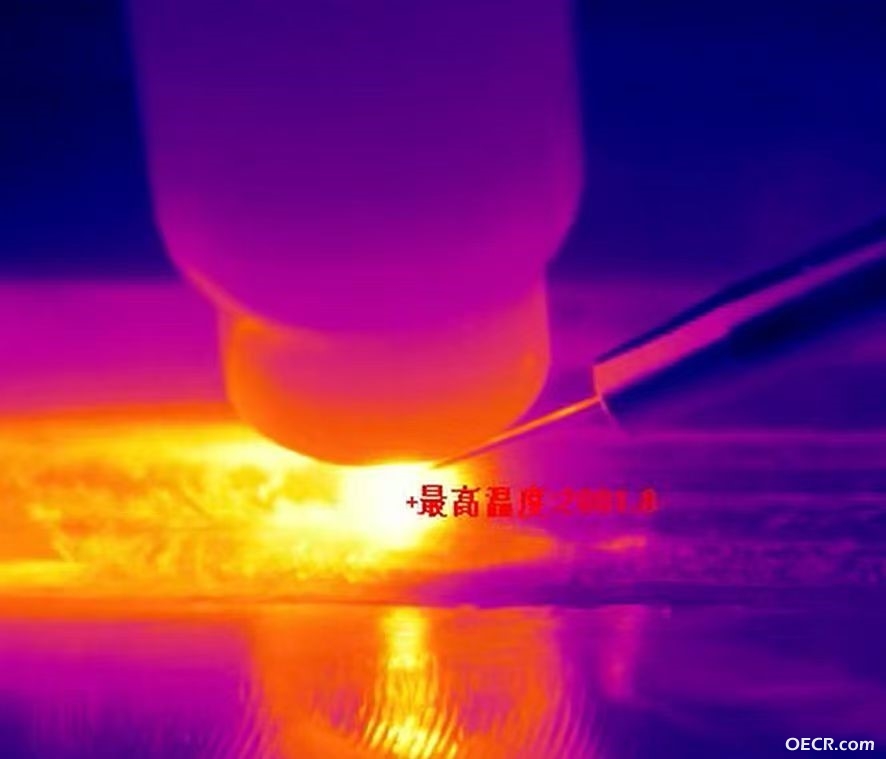
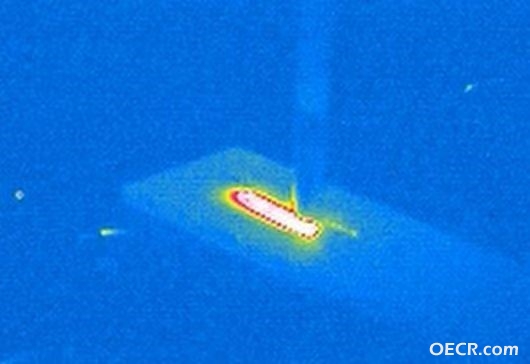
| 光斑分析仪守住“刀锋”,热像仪盯住“熔池”——让长周期打印不再靠运气 一、3D打印的质量困境:两个被割裂的“真相” 金属激光增材制造(如LPBF、DED)的独特之处在于,一个零件可能在连续数十小时、数千层的打印中“一次性成形”,任何一层出现未被发现的缺陷,都意味着整件报废或关键部件埋下安全隐患。质量风险来自两端:一端是“工具”本身——激光的光束质量是否在长时间、多功率工况下始终保持一致;另一端是“结果”——熔池的热状态是否稳定,冷却行为是否正常。传统手段往往只盯着其中一端:要么在打印前测一次光斑就“假定”它不会变,要么在打印后用CT或切片去“事后验证”熔池的结果。光束分析仪与红外热像仪的协同,正是要将这两端从割裂的“快照”拼接为连续的“闭环”。
二、光束分析仪:守住“刀锋”的源头质量 (一)功率变化会改变光束,而3D打印全程都在变功率 在粉末床熔融中,激光很少固定在一个功率档位运行。为了兼顾精细特征、结构完整性与热管理,一台1 kW激光器在实际打印中可能在400 W到1000 W之间频繁切换。一个容易被忽视的事实是:功率改变,光束形状也可能随之改变。实测表明,随着功率升高,光束的椭圆度会逐渐劣化——偏离正圆的程度哪怕不大,也足以在扫描平面上造成能量分布不对称,进而在某些扫描方向上引发未熔合、内应力或空洞。如果在打印前不在全功率范围内做光束 profiling,这个问题往往要等到长周期打印结束、零件检测不合格时才暴露,纠错成本极高。 (二)光学污染与热效应:光束质量的“慢性退化” 保护镜污染、f-theta镜头镀膜老化、激光启动时的热透镜效应,都会在打印过程中逐步改变焦斑形态与焦点位置。光束分析仪的价值在于将这种“慢性退化”变为可在打印前或打印间隙被量化捕捉的信号:椭圆度、M²、焦点漂移一旦超出阈值,就提示需要维护或补偿,而不是等到熔池已经出了问题再回头猜测原因。 三、红外热像仪:盯住“熔池结果”的热场真相 (一)熔池冷却行为是缺陷的“热指纹” 增材制造的缺陷——气孔、匙孔、未熔合——本质上都是熔池热行为异常的结果。气体孔洞通常呈球形,尺寸在5~50μm;匙孔诱导孔洞可达20~200μm;未熔合缺陷则呈狭长不规则形态,纵向延伸可达100~500μm甚至毫米级。这些缺陷在成形后的冷却阶段,会表现出与致密区域不同的热行为。利用高速红外热像仪捕捉冷却过程的温差信号,可以在不破坏零件的前提下识别亚表面缺陷,实验室条件下已实现对356μm级埋藏缺陷的检测。
(二)逐层热积累与几何失控的早期预警 长周期打印中,热量在零件内部逐层累积,可能导致熔池尺寸持续增大、局部过热甚至几何变形。热像仪提供的是每一层的全域温度场快照,使工程师能够观察到热积累的趋势,而不是等到最后一层才发现零件已经超出公差。对于DED工艺,熔池温度场与温度梯度的实时数据同样是判断稀释率、结合质量和热应力风险的核心依据。 协同逻辑:热像仪报警时,光斑仪回答“为什么” 当热像仪检测到某一区域熔池冷却异常或出现未熔合的热征兆时,如果只靠热像数据,工程师面临的是一个“结果异常但原因不明”的局面:是粉末层厚度不对?是扫描策略问题?还是光束本身已经变形,导致能量没有按预期注入?此时,光束分析仪在打印前或打印中记录的光斑椭圆度、M²和焦点位置数据,就成了区分“工具问题”与“工艺问题”的关键证据。如果光斑数据正常,问题指向粉末或扫描策略;如果光斑已经劣化,则优先解决光学链路的维护与校准。这种光热互证,将缺陷诊断从“猜测”变为“归因”。 四、分工艺的价值侧重
五、现实价值:从“事后分拣”走向“过程认证” 在医疗植入物、航空航天等对一致性要求极高的领域,3D打印零件的验收不能依赖“打印完再检测”的抽样式质量控制。光束分析仪与热像仪的协同,提供的是一条可追溯的过程证据链:打印前,光斑参数确认“工具合格”;打印中,逐层热像记录“结果可控”;出现异常时,光斑数据辅助“归因定性”。对于动辄运行数十小时的高价值打印任务而言,这种协同的意义不在于替代最终的无损检测,而在于显著降低“打印到最后一刻才发现问题”的概率,同时为工艺参数的持续收敛提供光与热两端的量化依据。 六、结语 3D打印的质量,一半取决于“光是否如约到达”,一半取决于“热是否如约演化”。光束分析仪守住前者,红外热像仪盯住后者。当两者被放在同一条工艺数据链上解读时,增材制造才真正从“参数依赖型经验制造”,走向“光热协同的数据驱动制造”。 光研科技——以光斑为尺,以热像为眼,让每一层打印都有据可依 |
 2026年11月光学设计与照明光学仿真设计培训307 人气#行业动态
 当光开始“不讲道理”:探秘非线性光学与它281 人气#光电科普
 纳米级精度的“光学标尺”:工业级白光干涉124 人气#行业动态
 2027慕尼黑上海光博会观众登记抢先开启,注733 人气#会展会议